1. A karima burkolat melegítése által okozott szem-szem korrózió elkerülése érdekében a hegesztőáram nem lehet túl nagy, ami körülbelül 20%-kal kisebb, mint a szénacél hegesztőrudaké. Az ív ne legyen túl hosszú, és a rétegközi hűtés legyen gyors. Célszerű keskeny hegesztőjáratot használni.
2. A hegesztőrudak használatakor azokat szárazon kell tartani. A titán kalciumot 150 ℃-on 1 órán át, míg az alacsony A hidrogénes típust 200-250 ℃-on 1 órán át kell szárítani (ismételt szárítás nem megengedett, ellenkező esetben a bevonat megrepedhet és leválhat), hogy a hegesztőpálca bevonat ne tapadjon az olajhoz és egyéb szennyeződésekhez, nehogy a hegesztési varrat széntartalma és a hegesztés minősége megváltozzon.
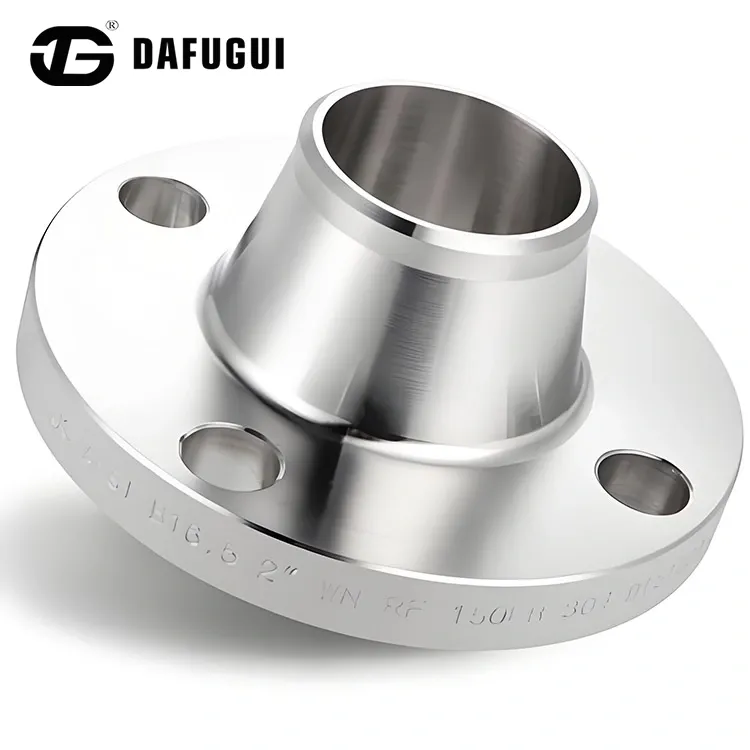
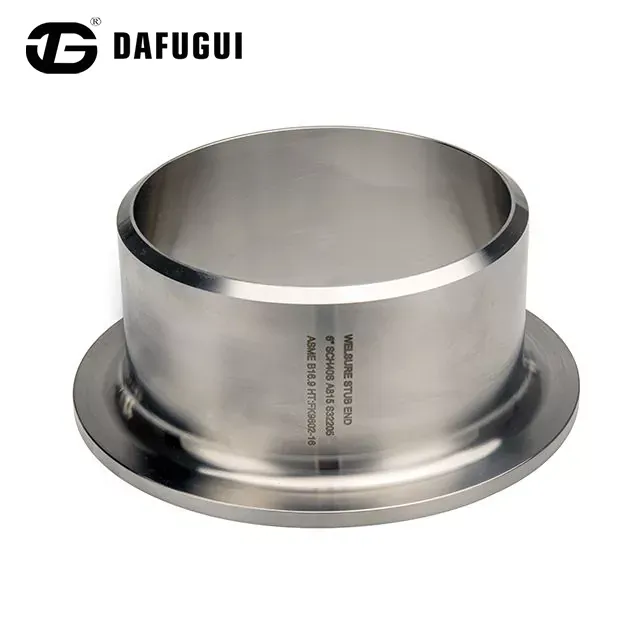
3. Hegesztéskorrozsdamentes acél karimás szerelvények, az ismételt melegítés hatására a karbidok kicsapódnak, ami csökkenti a korrózióállóságot és a mechanikai tulajdonságokat.
4. Hegesztés után a krómozott rozsdamentes acél karimás szerelvények nagyobb edzhetőségűek, mint az amerikai szabványos karimák, amelyek hajlamosak a repedésre. Ha azonos típusú króm rozsdamentes acél hegesztőpálcát (G202, G207) használunk a hegesztéshez, akkor a hegesztés után 300 ℃ feletti előmelegítést és 700 ℃ körüli lassú hűtést kell végezni. Ha a hegesztés nem vethető alá a hegesztés utáni hőkezelésnek, rozsdamentes acél karimás csőhegesztő rudakat (A107, A207) kell használni.
5. Rozsdamentes acél karimák, stabil elemek, például Ti, Nb, Mo stb. megfelelő hozzáadásával a korrózióállóság és a hegeszthetőség javítása érdekében, jobb hegeszthetőségűek, mint a króm rozsdamentes acél karimák. Azonos króm rozsdamentes acél karimás hegesztőrudak (G302, G307) használatakor a hegesztés után 200 ℃ feletti előmelegítést és 800 ℃ körüli temperálást kell végezni. Ha a hegesztés nem vethető alá hőkezelésnek, rozsdamentes acél karimás csőhegesztő rudakat (A107, A207) kell használni.
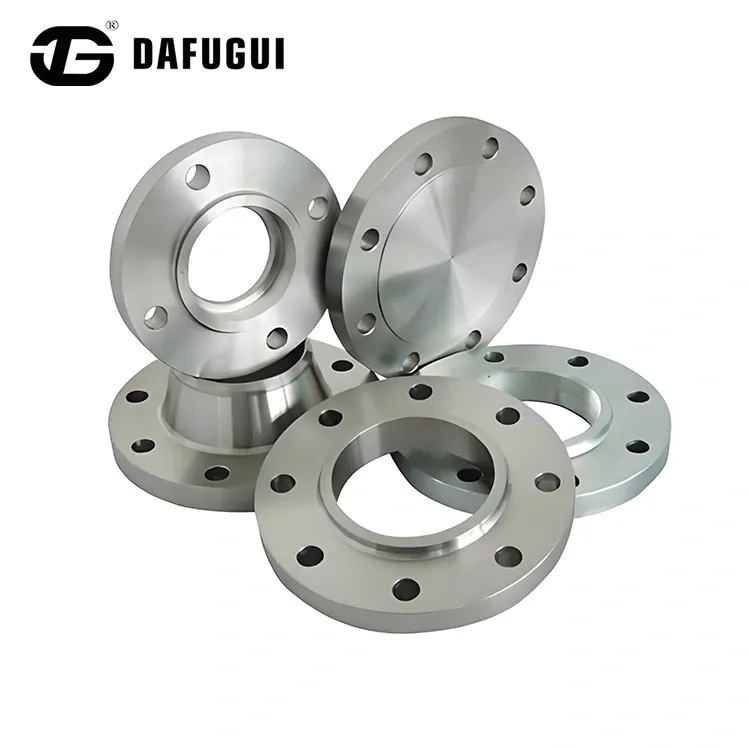
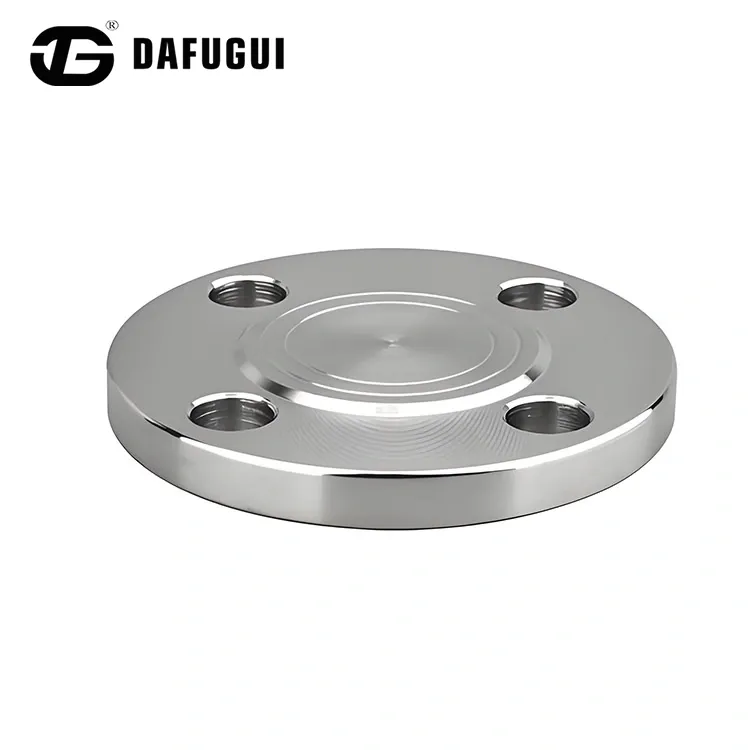
6. Rozsdamentes acél karimás szerelvényekés a hegesztő karimák hegesztőpálcái jó korrózió- és oxidációs ellenállással rendelkeznek, és széles körben használják a vegyi anyagok, a műtrágyák, a kőolaj és az orvosi gépek gyártásában.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat